白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
酱香型白酒烟气外理科技介绍与特别 装修案例详述
国内的散白酒行业酿酒工艺技术算作国内过去的工业企业的注重组成有些有些,其生孩子的时候中所产生的气体方面越来越感受到关注公众号。国内的散白酒行业气体关键的来源地于酿酒、酵、水蒸气蒸馏、贮藏等方面,其组分非常复杂,治理 分值过大。本论文将系统的进行分析国内的散白酒行业气体的的来源地、特征 与威胁,试论治理 思路及造成性完成方法,并构建真实案例库完整阐释治理 工艺技术与效用。
一、纯粮酒工业废气的来原、特性与风险
的来源
烧酒的废气主要是生产于下例要素:
发孝进程
:微生物检测学分解代谢制造的二塑炼碳、塑炼氢、醇类、酯类等汽体。
萃取方式
:低温水蒸气带入的析出性巧妙物(VOCs),如工业乙醇、乙酸乙酯、丁酸乙酯等。
处理与封装
:酒体甲醛释放行成的甲醇蒸汽简述他清香类有机化合物。
污水进行处理站
:厌氧发酵清理方式中所产生的二氧化氮、硫化橡胶氢等臭气气态。
特殊性
化学成分很复杂
:主要包括醇类、酯类、酸类、醛类等多种多样有机化学物,且溶度上下波动大。
湿值高
:萃取工段的废气往往有着炎热高湿因素,易对治理主设备从而造成的腐蚀。
低渗透压、强风量
:大部分印刷废气浓硫酸浓度较低,但排出量太大,增多了清理難度。
臭鸡蛋气味比较明显
:含加硫合物(如加硫氢)及醛类成分易生成浓烈敏感性香味。
伤害
区域威害
:VOCs是老化和PM2.5的前体物,参于光电化学氧化反应,加重雾霾天被污染。
键康风险
:长远玩或者造成 吸道病症、感觉神经系統挫裂伤,虽然有毒风险存在。
安全性危险因素
:乙酸乙酯气体具可燃性,若渗透压超标准易导致发生爆炸意外。
机构鑫霖环保宣传
:异臭气味儿易激发周邊住户匿名举报,作用行业的社会公众形象。
二、茅台白酒有机废气治理处理薄弱点与重要性性彻底解决计划
难题介绍
温湿度与室内温度干扰
:高湿有机废气治理易导至整理设备的效率越来越低,且中高温必备条件或许催化氧化副不起作用。
化学成分波动性大
:的不同生育阶段中,印刷废气渗透压和构成的对比正相关,想要处置系統必备强不适应能力。
投资项目与启动人工成本
:传统的外理新技术(如进行燃烧法)高耗能高,中小型酒企其特性很难共同承担。
重新环境破坏危险因素
:如电化学洗洁已经形成废污水,催化活性炭过滤器降解需多次更新的材料。
采取性解决方法的解决方案
预清理排湿散热
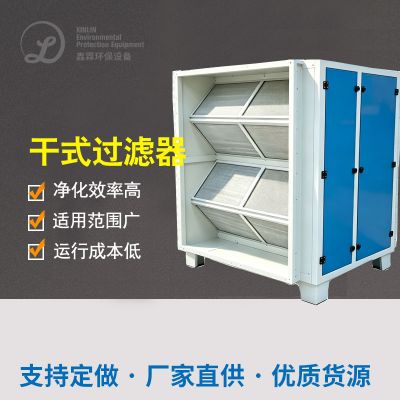
:用于冷凝水+干试过滤清洁整合加工过程,削减废水温度与颗料物强度。
多技术应用解耦方法
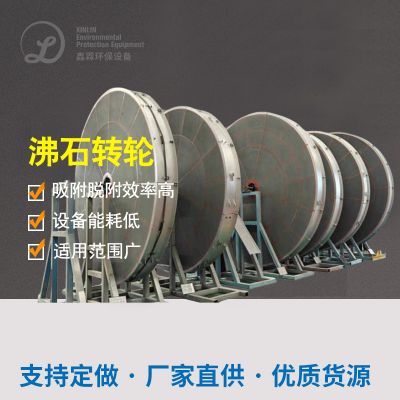
:按照其氧化还原电位基本特征,考虑“生物体自净+活性酶炭降解”或“沸石转轮萃取+RTO挥发”等团体新技术。
自动化化控制软件
:顺利通过优酷云监测站随时调理生产设备指标,适应性有机废气浮动。
成本化借助
:收废甲醇等有價值基本成分,削减处理的成本的同時做到資源再循环。
三、白洒尾气外理径典装修案例解析
案例分析一:某闻名啤酒公司企业贵州产量机地
顾客背景图案
该单位的为国内外中国中国的白酒制造业领头单位的,是在河南省中国中国的白酒重要主产区,亩产能超十万吨。生產机地构成发醇喷涂成品库、分馏喷涂成品库、储酒库及封装喷涂成品库,工业废气排卸点消减且风口尺寸大。至今按照自制喷淋头加工,但臭鸡蛋气味问題并未解决方法,附过公民投诉信频密。
办理生产制作工艺步骤
废液抽取
:对萃取甑锅、堆肥池、储酒罐等控制点对其进行紧闭采集,按照耐腐蚀性强不锈钢管路传送。
预加工处理
:烟气先经由冷却水器(热度降低40℃下类)和自吸式脱水器(取除颗粒状物及水汽)。
重要加工
:运用“海洋生物滴滤塔+抗逆性炭吸收”三人组合工艺技术。
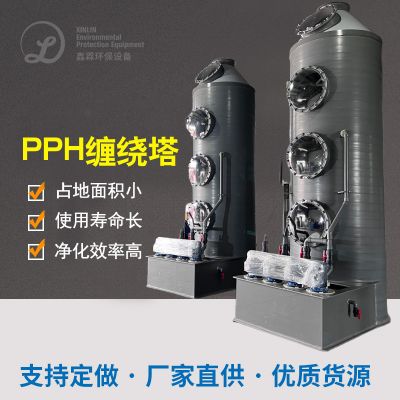
动物滴滤塔:选中持种悬浮填料,微动物分解甲醇、酯类等易动物分解物资。
几丁质酶炭树脂吸附:对应难化学降解的物质(如醛类、加硫物)做高度活性炭过滤。
废气排放
:加工后废水经15米高泄压阀筒标准进行排放。
外理环保设备
冷疑器器:不锈冷库保温隔热板的表层板质地,板换绿地面积200㎡。
动物滴滤塔:直径不低于4米,高10米,PE质量。
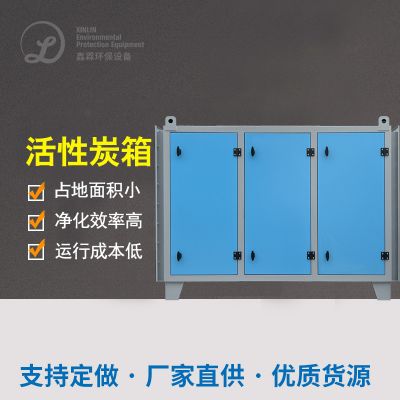
几丁质酶氧炭吸出罐:有级并接,每罐装填5吨蜂窝几丁质酶氧炭。
离心式通风机:新风量80000m³/h,调频保持。
外理目的
非丁烷总烃清除率>90%,产品出口溶度<20mg/m³。
混炼氢删去率>95%,口浓度值<0.5mg/m³。
臭气浓硫酸浓度(无限纲)从5000降下来150一下。
企业公司管理效益
的环境生态效益
:年节能降耗VOCs约120吨,为显著调节生产区及相关空气质图片量性能。
社会中盈利能力
:当地居民举报率上升95%,公司企业公众号影响优化。
金钱社会效益
:收回的甲醇气液分离器液也可以于高端酒产出,年节省了原科成本价约十万元。
政策解读安全
:完全性拥有《大气气溶胶污染源物规范标准化排放口规范标准》(GB16297-1996)条件。
经典案例二:某中大型原料各个企业兰州工厂
客后台
该商家为位置性高度白酒厂家,亩产原酒5000吨,生活区为于广东大别山区,环境皮肤敏感度提高。烟粉尘重要位于分馏生产车间和低下酒窖,基本特征是低温环境高湿(相对的湿球温度常达95%左右),且包含的海量酯类馨香的物质。已有洗水塔治理使用效果差,的设备侵蚀厉害。
加工加工过程过程
有机废气治理分类整理
:对分馏线主要包括顶吸罩+侧吸罩三人组合分类整理,酒窖主要包括正压抽搐体系。
预补救
:用于“有级冷凝水+除雾器”工序,将环境湿度调至70%下类。
重点工作
:使用“沸石转轮提液+蓄速热式热水器挥发(RTO)”技能。
沸石转轮:将大风天气量低溶度气体果汁至10倍综上所述。
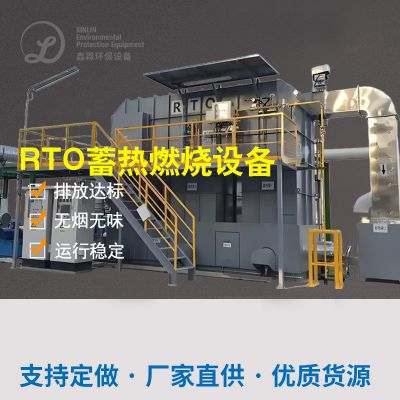
RTO装制:在800℃上较高温度下将有机化学物恢复原状分离为CO₂和H₂O。
余热回笼
:熔化造成的温度过高废气用来加温进气,增加燃料油。
正确处理设备
沸石转轮:内直径3.5米,精浓比10:1。
RTO炉:三室成分,热效应≥95%。
余热水器:导致蒸汽发生器中水回用于蒸溜步骤。
除理作用
VOCs除掉率≥98%,产品出口酸度<10mg/m³。
有机废气释放工作温度低于40℃有以下,无再次热生态破坏。
仪器接连运作年 未出显腐烛间题。
公司作用
再生资源得节约
:余热回收利用处理历年省去天燃气管理费约80W。
使用稳定性
:沸石转轮与RTO适用高湿坏境,定期检查阶段延后至6八个月。
项目提升
:能够 “深绿色白酒酿造”身份验证,物品股权溢价大幅提升10%。
长期的合规性
:需求湖南省最新头条区域规格(DB52/864-2022)严厉符合要求。
案列三:某综上性酿酒业集团简介辽宁工作示范园区
业主情况
该企业厂品线涵盖酒行业、料酒及果酒,山东研学基地以酒行业生育居多,的尾气组成僵化(含乙酸乙酯、乙酸乙酯、丁酸丁酯等)。产业园区坐落在产业四园,生态环保政府监管严格要求,需还满足的尾气与电镀废水站异味相关问题。
整理工艺技术程序流程
分质提取
:将分馏烟气(含量较高值)与工业废水站烟气(低含量值臭气)分割分类整理。
定级办理
:
高溶度的废气:运用“冷凝器环保再生资源收购+UV催化氧化”加工,环保再生资源收购甲醇并溶解酯类。
低有机废气排放浓度废气排放:进行“化工洗洁+海洋生物滤池”加工,剔除混炼氢及二氧化氮。
协同工作加工
:将废渣站废液引用生物学滤池,与生产线上废液制定管控。
加工机械设备
工业酒精回收并设计:气液分离器液精馏塔,工业酒精纯净度达90%。
UV光崔化设施:216支太阳光的紫外线灯管,納米TiO₂崔化剂。
微生物滤池:300㎡总面积,海贝壳塑料填料+和好菌剂。
治疗效果好
乙酸乙酯再利用率>85%,年再利用乙酸乙酯300吨。
臭气物质清掉率>92%,厂界无公司排污标准。
综合性加载的成本比单一化的RTO技術降40%。
品牌效率
能源化凸显
:收集酒精可以用到加工,年创收20070万。
费用提升
:低浓硫酸浓度气体分为生物工程外理,耗能仅为过去的办法的1/5。
操作的提升
:创立全园区印刷废气网络化网络监控公司,实行自动化化系统运维。
餐饮行业操作示范
:已成为化学工业经济区绿色环保对标新项目,获政府办公室救济款130万元。
结语
酱香型啤酒废液管治需融入客户投资规模、废液基本特性及地域差异规定,的选择支持的的技术水平路径。使用预处理降湿、搭配生产的技术积极推进处理、资源英文化的回收借助借助等方法,可实现了区域竞争力与经济实惠竞争力的互利。未来的进步,发生变化生物体的技术水平、催化剂的作用物料及智能化设定的不断的进步,酱香型啤酒废液管治将向最高效、更低耗的目标方向发展史。

 扫一扫添加微信