业务图片背景
:该的企业饮料罐制造线工业废气排风量大,但VOCs酸度中高,需市场经济高效化的消除设计。
处理好预案
:
工艺设备选定
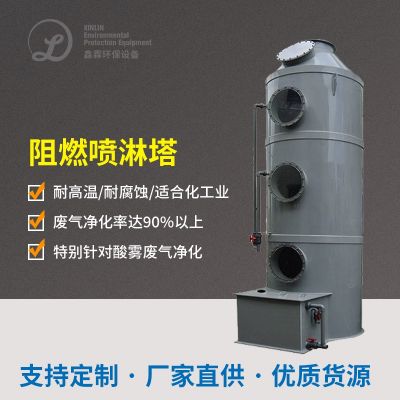
:选择“喷淋系统塔+催化反应烧(CO)”生产工艺。
设备调试
:
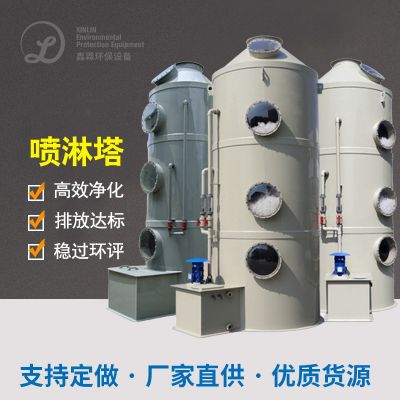
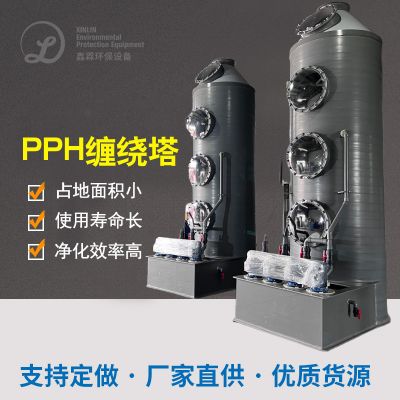
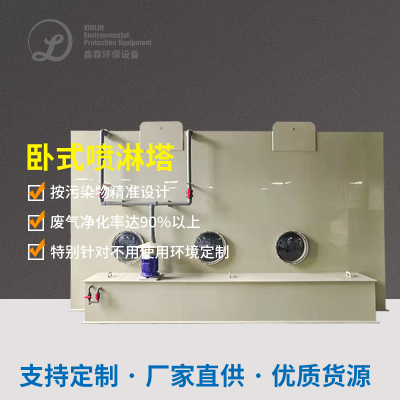
喷洒塔消除粉末物并升温。
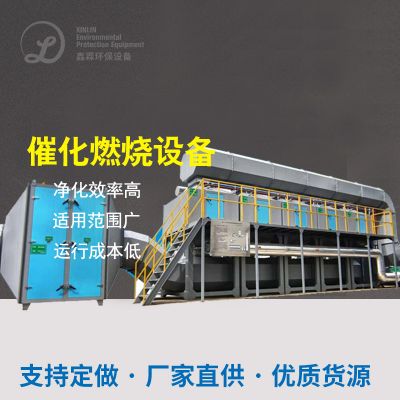
催化剂的作用挥发平衡装置在300-400℃下将VOCs钝化为CO₂和H₂O。
治理 目的
:VOCs出掉率≥95%,无重新环境污染。
程序运行制造费
:崔化剂年限长,维护保养单纯。
建设项目创新举措
:
机器设备占地赔偿总面积小,好发展空间不多的生产车间。
运用贵轻金属促使剂,的反应的净化率高。
市场现状分析与明天上升趋势
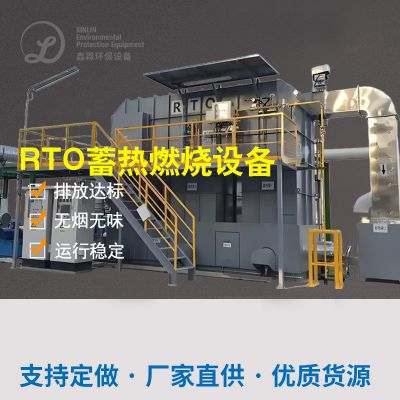
现如今,可乐瓶服务业尾气净化处理主要依赖症气体吸附、点燃物和怪物法,另外RTO和催化剂的作用点燃物系统因高效化稳定的成為发展未来趋势选。十年后的中国,现在安全需要延长,这未来趋势将出现:
组合构成新工艺调整
:单独方法难易能够满足更复杂尾气治理标准,多方法联手用途将形成前景。
智力化管理
:经过物互联网网的技术实时时间监测网排放物数据源,系统优化启动技术指标,减少水耗。
墨绿色液体替代品
:研发部门低VOCs纯度的的环保水性金属漆和印刷油墨,从原头减小排放物引发。
工作小结
可乐瓶废水治疗需跟据废水的特点选用合适的的能力工艺风格,高溶液含量废水时候一氧化碳点燃法,低溶液含量废水可分为生态学法或粘附法。例子说明,RTO和离子液体一氧化碳点燃能力工艺在实践软件应用中的表现比较好,未来的行业中将向有效率、节约能源、智力化方问开发。企业主应整合自己的的情况,选用经济发展可以的处理方法,有效确保考核标准尾气排放标准。

 扫一扫添加微信