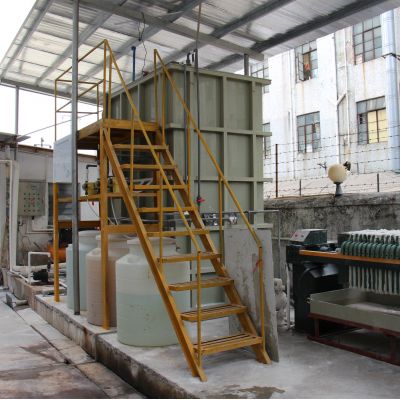
该项目图片背景
华北地区某维生素EB族制造的企业,原来的加工工序时未如何应对制造扩能要求,满水后COD长时间符合标准(>200mg/L),改进关键为提标至COD<60mg/L。
废水处理基本特征解析
电镀废水通常含:
吡啶、烟酸等含氮杂环化学物质
进行发酵无残留鲜香美味杂质
浓盐酸铵等高分子盐
pH浮动大(2-11)
更新生产技术方案设计
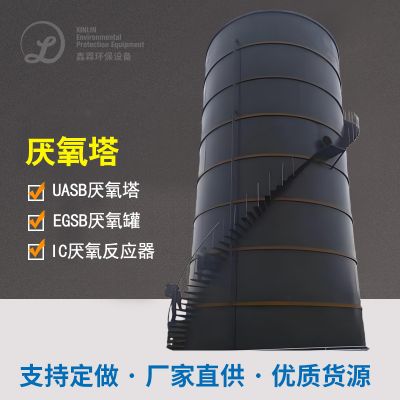
永久保存原本的设定池和UASB,合并:
采和芬顿反应池
:手动pH调整设备
结合铁酶促响应器
:淬炼脱氮除磷
动物使用防氧化
:组合填料采用了轻型聚乙稀/火山岩组合各种载体
反反硝化细菌深床滤池
:重复使用砂滤池,同步软件清掉SS和TN
操作阶段性成果
变革后出水出水稳固在COD<50mg/L,TN<15mg/L,工作能效有效降低30%。很克服了吡啶类类物质的分解难以解决的问题,分解速度从40%升高至92%。
技术应用做对比与心得个人总结
枝术注意点
情况一
装修案例二
鑫霖环保三
本质困惑
消炎药治理和改善
高盐份
杂环类化合物
重点鑫霖环保
最高级脱色+MBR
蒸发器+耐盐生物化学
酶促症状器
投資成本低
1200万美金
1700万元
4000万元
吨水成本费用
15元
23元
1两元
统一性临床经验
:
必须要深入推进小试判断症状影响物可降解方向
高含量电镀废水合理确定成本收回
生化模式体统需面性方面菌苗激发(范例一加药抗菌药挥发菌,范例二利用嗜盐菌)
提前准备问题
:
含卤化生物碳物需操控氧化反应的情况以防范二噁英转为
蒸发器浓缩咖啡工艺设计需整套搭配逐步完善的沉淀盐应急处置工作方案
控制系统机械自动化操纵控制系统对水体质量下跌的处理至关首要
顺利通过这4个明显案例常见,获得类药厂生活污水处里可以遵从"的分类提取、分质处里、自然废物回收利用、精准服务操作"规范,针对性不同的药剂获得生产的工艺的亮点,选取組合生产的工艺途径方可达成理想化特效。

 扫一扫添加微信