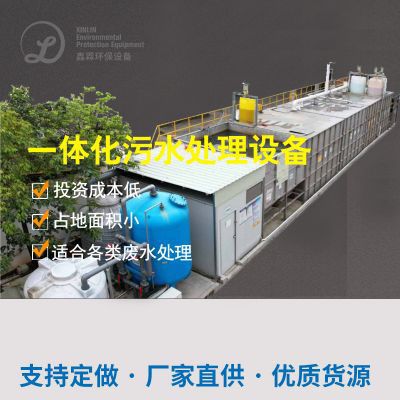
惠州市某较大型汽车轮胎手工制造公司胶工业废水一体化外理项目
项目背景
该企业位于广东省某工业园区,是华南地区规模最大的轮胎制造商之一,年产能达1200万条各类轮胎。生产过程中产生的废水主要来源于炼胶、硫化、设备清洗及地面冲洗等环节,日均废水排放量超过3000立方米。废水成分复杂,含有高浓度有机物(如橡胶微粒、未反应的橡胶原料、硫化剂、促进剂)、悬浮物(SS浓度达2000mg/L)、油类(石油类物质浓度超500mg/L)、重金属离子(如锌离子浓度超20mg/L)及硫化物,且pH值波动范围在6-10之间。原处理设施因技术落后,出水水质无法稳定达标,导致周边水体富营养化,企业面临高额环保罚款及停产整改风险。
处理工艺设计
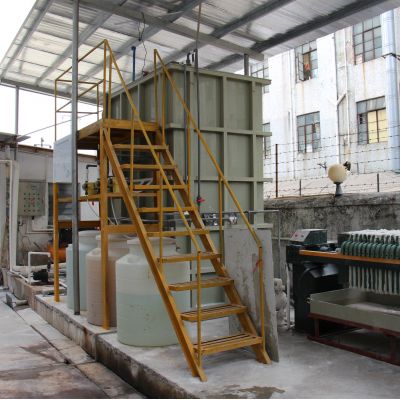
项目团队采用“预处理+生化处理+深度处理”的组合工艺,具体流程如下:
预操作时段
除雾器池:設置粗、细多级除雾器,短信拦截废水内直劲少于5mm的硅橡胶灵魂碎片、布条等大颗料沉淀物,制止售后设施设备堵住了。
缓解池:常备搅拌系统设计系统设计,动态平衡生产废水水体排水量,将pH值缓解至7-8,为售后整理作为比较稳定状况。
油池:用到平流式细胞油池,根据重力作用剥离 弄掉废水面浮油,油类弄掉率达80%以下。
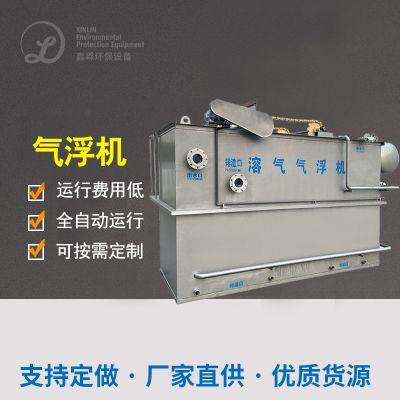
混泥土气浮池:加药系统缔合氯化铝(PAC)与高分子聚乙烯酰胺(PAM)混泥土剂,经过微气泡图片将浮窗物、胶体溶液顆粒及部位有机酸物浮至水中,演变成浮渣层后刮除,SS剔除率完善至90%,COD缩减30%。
什么是生化补救阶段中
电离过酸池:将大团伙有机会物分析为小团伙产物,提高了废气可生化学性,BOD/COD测值从0.3不断提升至0.45。
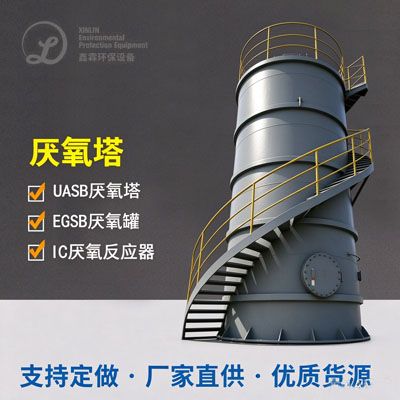
UASB水解酸化池化学生物反应器:按照升流式细胞水解酸化池水解酸化池颗粒污泥床高技术,水比热容负荷率达15kgCOD/(m³·d),依据水解酸化池菌群将设计物和转化了为甲烷气体与二氧化的碳,COD快速清理率达75%,一并造成沼气的出现使用在蒸气锅炉挥发,年降低成本非人工气花销约180万美元。
二级A/O怪物接触到氧化反应池:脑缺氧段进行反水解酸化脱氮,好氧段借助生物生活污水法进一部光降解有机会物,氯离子剔除率达95%,总氮剔除率超80%。
淬硬层补救关键时期
MBR膜微生物反映器:选择孔的直径0.1μm的弧形化学纤维膜部件,重复使用普通二沉池,构建泥水效率高分开,水流SS相当零,COD不稳不高于50mg/L,做到《塑料包装材料工艺破坏物释放标准》必须。
嗅氧老化崔化被氧化反应池:添加嗅氧老化与崔化剂,凭借强被氧化反应效应进行分解难挥发有机肥料物,进而骤减轻COD至30mg/L之下,的同时有效改善冒水颜色。
UV直射线进行消毒池:按照低压证书高強UV直射线灯管,杀除硫酸铜溶液致病菌微动物,抓实溢水细菌和病毒数量统计达到标准。
处理效果与效益
项目实施后,出水COD浓度稳定在30mg/L以下,氨氮低于5mg/L,SS小于10mg/L,重金属离子浓度均低于排放限值,实现稳定达标排放。通过沼气回收与中水回用,年节约水资源费用约120万元,减少COD排放1200吨,获评“国家级绿色工厂”。项目总投资4200万元,运行成本较原设施降低30%,经济与环境效益显著。

 扫一扫添加微信