項目后台
该酒厂处在贵州省仁怀市,每年生产的酱香型高度白酒3000吨。原先的焦化废水处里站建于2015年,处里效率500m³/d,加工为简单易行的"淀粉水解酸性反应+排斥钝化",喷水无从稳定可靠符合标准。201八年使用技艺改装,在原先的基础性上优化网络加工,优化处里效率至800m³/d。
污废水 物质及源
酱香型酱香型白酒研发技艺特别的,其工业废水具备有一些基本特征:
高溫废渣占有率大:蒸粮、分馏生产工艺排水的水温能够达到60-70℃
漂浮物成分高:酒醅留下物多,SS达2000-5000mg/L
颜色高:呈深黄褐色,就稀释公倍数法检测法颜色达500-1000倍
污染问题物氧浓度上下波动大:COD从5000-25000mg/L良莠不齐
生产废水核心基:
润粮、蒸粮生产废水
沉积进行发酵渗滤液
蒸溜火锅锅底水
窖池维护保养生活污水
酒罐擦洗水
治理 的工艺方案
拆除后的治理工学院艺为"温度收集+固液拆分+多级好氧菌+MBR+臭氧的危害阳极氧化":
风能收购 系统性
:
怎么安装组合式板换器,的回收利用高热废气热源
热能工程使用在生活区散热,年可节能降耗开发花销约23万元
预补救系统软件
:
自动化机械集水管+扭动金属筛网:除掉粗长悬停物
沉池:删去砂粒
初沉池:HRT=4h,弄掉30-40%SS
生物滤池正确处理平台
:
首要级:温度高(55℃)生物滤池消化系统罐,整理高氨水浓度电镀废水
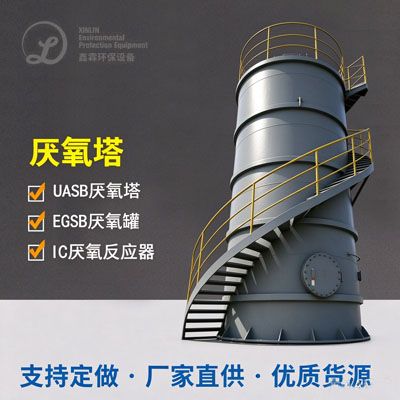
其次级:中温(35℃)UASB现象器
多级厌氧反应器COD总清掉率85-90%
好氧治理平台
:
选用MBR(膜生物体不起作用器)制作工艺
PVDF空芯合成纤维膜,孔直径0.1μm
废水氧化还原电位保护8-10g/L
深层工作平台
:
臭氧的危害钝化塔:彻底清除难溶解充分物和浑浊度
二氧化碳污泥脱水量50mg/L,触及周期30min
厌氧颗粒污泥清理设计
:
飞灰好氧池消化吸收减药化
离心力脱水现象机,泥饼含水分率≤75%
结果英文特效
改革后设备正常运作效率相关性的提升:
COD从人均15000mg/L低于60mg/L下
饱和度从800倍降低20倍下列
SS≤10mg/L
水流水的质量清冽公开,要素造纸废水处理于工业区公路绿化
业务清理投資620万元,运动成本投入约3.3元/m³。MBR工艺设计省去了二沉池工业用地,使清理站立在原址改扩建当上可能会。再生能源回笼软件实行了再生能源的反复合理利用,适合清潔生产方式安全理念。
中国的白酒废气处理技木点总结会
借助这些两只先进典型的例子进行分析,还可以归纳出中国白酒粗加工污废水 处里的关键性水平原则:
预加工至关最重要
:白酒行业废水处理方法包含的非常多悬浮物物和高温高压成分表,需高端行有效的的物理防御分離和热度设定。
好氧池加工考虑
:针对性高COD特点,IC、UASB等快速生物滤池影响器能合理有效减轻有机物供电量并回收并产生自然能源。
好氧加工调优
:过去活性酶类工业废水法、A²/O、MBR等工序各自优点和缺点,需据溢水标准和生活性合理的进行。
深度的操作这个迫切性
:为加强组织领导出水出水稳定性高未达标,混疑沉积、过滤水、高级工程师氧化反应等深度的操作单元测试不易或缺。
能源资源的回收用用
:废水底富含的电磁能和沼气的出现再生能源应全面回笼,拉低运转成本价。
污泥干化操作应急处置
:高浓硫酸浓度充分废水处理工艺有的污水干化量大,需模块化建立健全的污水干化高浓、出现脱水的设施。
烧酒行业内废污水工作技巧的进展上升趋势是:技术整合变得愈加升级优化、能量收回变得愈加高效性、自行化的控制平行上升、水物资工业废水处理此例提升。不低于案例分享为类似企业的提拱了可参考的过程实际 心得。

 扫一扫添加微信